
燃氢气熔盐炉是固碱蒸发,浓缩设备中的核心装置。发表日期:2026年10月15日
固碱蒸发,浓缩,是以高温熔盐作为碱蒸发热源,取代传统的用火直接加热的操作过程,满足了降膜法烧碱浓缩工艺对燃料的严格要求。
常州市上能锅炉有限公司是专业生产制造燃氢气熔盐炉的厂家,出厂的熔盐炉取代了国内早期从<瑞士博特化工装置有限公司>(Bertrams Chemical
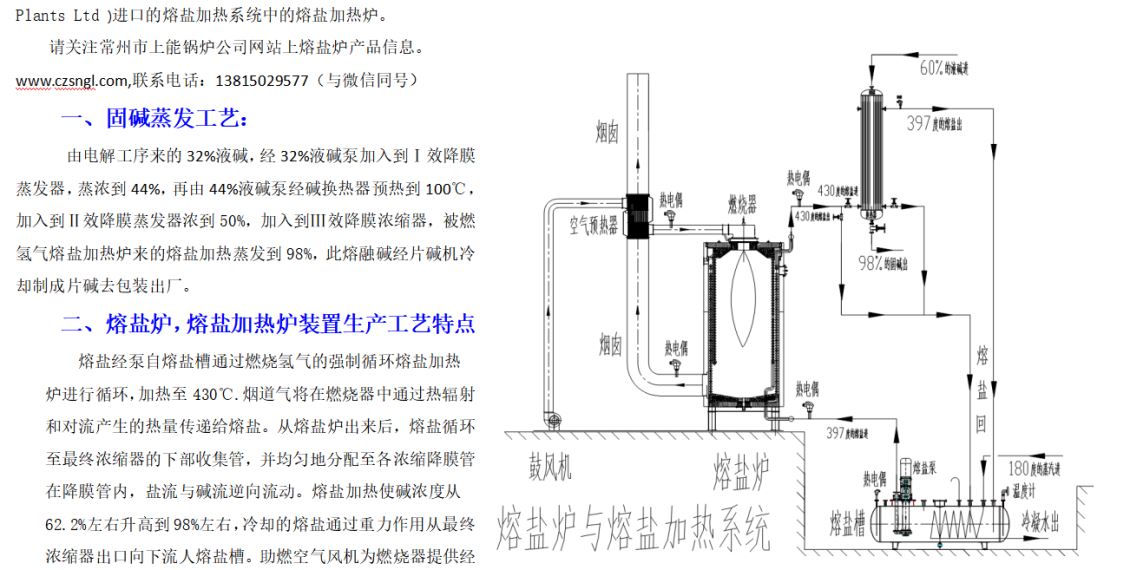
过预热的约220℃助燃热空气进燃烧器,提高炉膛温度,节省使用成本。助燃空气在助燃空气预热器中通过烟道气被加热至约200℃之后,冷却后的烟道气通过烟囱排向大气。
三、热载体熔盐介绍:
 ① 熔盐炉的基本操作模式,炉本体结构、炉管规格材质介绍:
1.熔盐炉在控制室里远程控制熔盐炉的启动、燃烧和停止的全部过程,以及供热量的全部调节过程,在熔盐炉安装的现场为全自动操作。
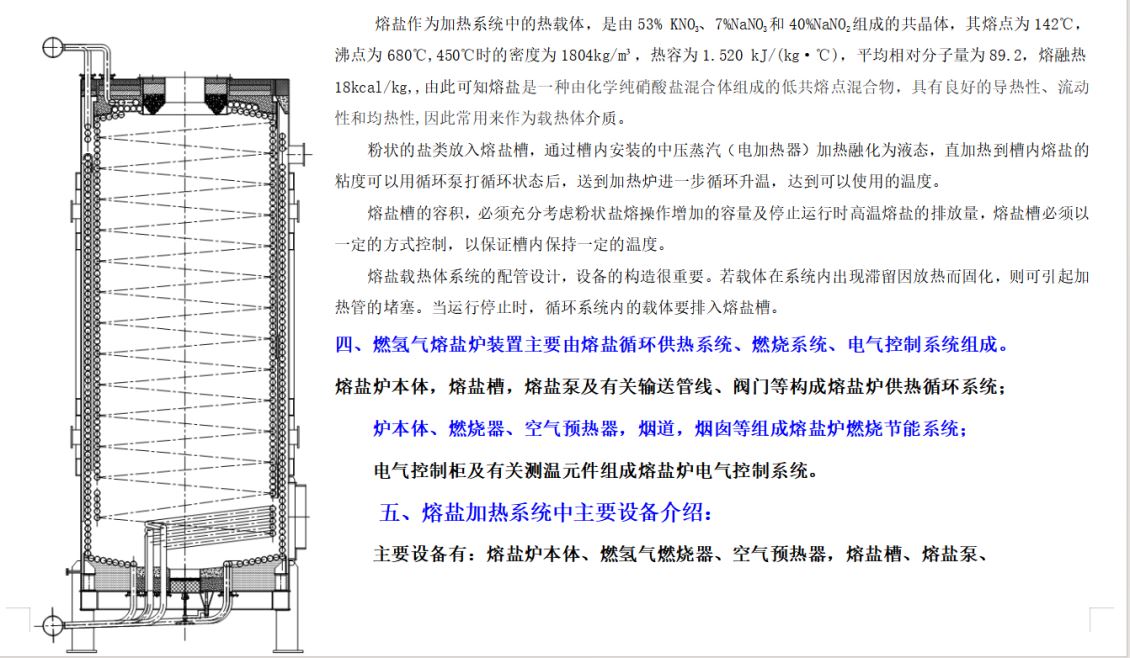
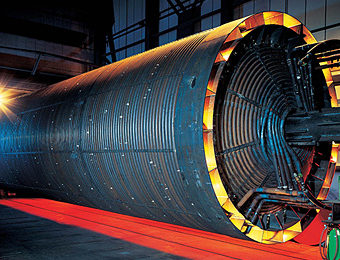
2.熔盐炉为立式圆筒螺旋盘管结构,其受热面由内,外二层螺旋盘管及顶,底盘管组成,燃烧器置于炉顶中心。高温烟气由上而下与顶盘管,内层盘管和底盘管辐射换热后,再从内层盘管底部由下而上进入内,外二层盘管之间所构成的第一对流换热区,经对流换热后从外层盘管上部进入外盘管与壳体之间所构成的第二对流换热区,由上而下对流换热后,由壳体下部排烟口排出。熔盐由下联箱进入炉体,在炉内吸收热量后,从上联箱排出。外盘管和底盘管支承在炉底盘管支架上,内盘管和顶盘管由吊挂装置吊挂在壳体上。
盘管采用12Cr1MoV高温高压锅炉钢管,制作时为紧密排列。炉管对接采用氩弧焊,施焊前对坡口检查并预热,焊后做退火处理消除焊接和加工引起的应力。焊后进行射线探伤检查,探伤比例:盘管100%,集管100%。射线探伤按JB/T4730标准进行,二级以上合格。
盘管弯制完毕后作整体热处理,以消除加工后的残余应力。同时炉管还应作通球和液压试验,通球试验方法按JB/T1611-1993中5.2条进行试验,液压试验时每层盘管的水压试验压力为2.6MPa,整体组装后再进行压力试验,压力为1.95MPa,盘管的最高工作压力为1.3MPa.
炉底设置人孔及视镜,定期对熔盐加热炉检查及运行中观察炉内火焰燃烧状况。
②熔盐加热炉燃烧器介绍:
对于国内早期从瑞士博特瑞姆斯公司(Bertrams Chemical Plants Ltd )进口的熔盐加热炉,已出现熔盐加热炉盘管堵塞,炉管损坏的客户,可以换熔盐加热炉的炉本体,燃烧器可以照旧利用。瑞士博特瑞姆斯公司进口的熔盐加热炉燃烧器为氢气燃烧器具多,固碱生产厂家,有自产的氢气。
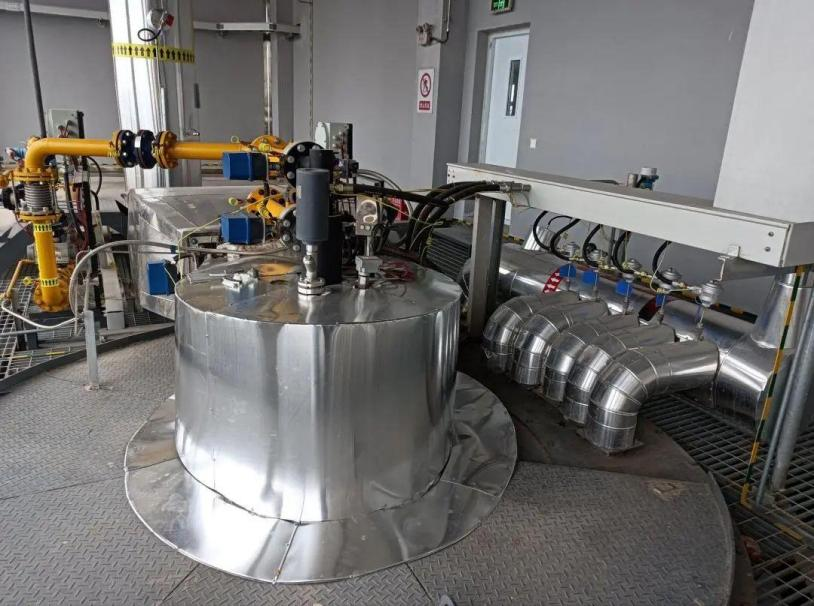
燃烧器主机采用非标燃料设计,燃烧器熔盐炉为立式-顶烧,燃烧器设计应便于安装、配管、调试、检修等。燃烧器设计应满足在热风温度200℃时常年稳定运行。最终使熔盐炉温度稳定在设定范围。
燃烧器BMS控制系统:采用PLC控制
燃烧器控制受控于熔盐炉控制;系统在检测到熔盐炉外围的联锁信号均正常后,开始顺序点火程序:启动燃气阀组检漏程序,如发现阀组泄漏,自动切断燃烧程序,同时给出报警,提醒操作员;检漏程序通过后,系统将控制燃烧器伺服机构关小风门,启动风机,稍后通过伺服机构开大风门进行炉膛吹扫,同时检测风压是否正常,检测炉膛是否有明火信号,如风压异常或有明火信号,自动切断燃烧程序,同时给出报警,提醒操作员;如正常,在吹扫完成后将关小风门,驱动点火变压器放电,打开点火电磁阀进行点火操作;在设定的点火时间内如点火不成功自动切断燃烧程序,同时给出报警,提醒操作员;如成功,稍后打开燃气主阀,进行主火焰燃烧;确保安全稳定运行。
燃烧器必须具备完善的安全机制
主要包括:(燃烧器控制系统提供PIC控制柜,预留RS485接口 Modubus-RTU协议与DCS通讯,提供逻辑图)
A. 自动点火安全程序(含前吹扫、火焰监测等)
B. 非正常熄火的安全保护(含自动切断、后吹扫等)
C. 正常和非正常停炉(熄火)时,有安全吹扫(后吹扫,包括炉膛吹扫),绝对排除炉内可燃气。
D.配套熔盐炉的燃烧器控制系统具备烘炉功能和梯度升温功能。
4.1燃烧装置的BMS控制主要功能:
(1) 失火保护:在检测到燃烧装置失火时自动关闭燃料供给阀门。
(2)燃气压力低及压力高保护:在燃气供应压力低于或高于设定值时自动关闭燃烧装置。
(3)供风压力低保护:在供风压力低于设定值时自动关闭燃烧装置。
(4)燃气阀组检漏保护:当检测到燃气阀组泄漏量超过规定要求时不能启动燃烧装置。
(5)与锅炉运行连锁保护。
(6)炉膛自动吹扫,自动点火、火焰监测连锁保护。
(7)失电(气)保护:在停电或压缩空气失气时自动关闭燃烧装置。
4.2主要功能:
4.2.1 燃气、风门单独通道控制,在线设置风/气比例。
4.2.2 自动吹扫、程序点火, 点火失败声光报警;
4.2.3火焰检测,熄火停炉保护;
4.2.4. 锅炉压力高报警及保护;
4.2.5燃烧风压压力低声光报警及保护;
4.2.6 外部故障待机保护报警、保护;
4.2.7 燃气压力高(保护)、低报警(保护) 当燃料压力超出允许值时,自动切断燃料供应;
4.2.8. 燃料气气阀组通过阀关位反馈至PLC 检漏,阀漏报警(保护)两阀组间加装放空阀;气体采用阀组间压力变化进行检漏,阀漏报警保护。
4.2.9 PLC主控,操作屏集中显示锅炉出口温度、各燃气阀开度、风门开度及各种报警,简化现场控制,集中盘面,减少故障点,提高可靠性。
4.2.10 所有报警及保护采用单项人工复位;
③ 空气预热器介绍:
空气预热器:
熔盐加热炉出烟口处设置空气预热器作为余热回收装置,所预热的空气,温度达200℃左右,作为助燃热空气,提高炉膛温度,节省燃料成本。熔盐炉出烟口处烟气温度在450℃左右,经空预器换热利用,最终排烟温度小于200℃以下,有效利用了余热。
空气预热器结构型式:锅壳烟管式结构,换热管材质:GB3087锅炉钢管,烟气走管程,空气走壳程。
④熔盐加热炉熔盐储槽介绍:
熔盐储槽在供热系统中起着储盐、热膨胀和排气功能。熔盐槽容积除根据整个熔盐系统的熔盐量外,还必需结合熔盐泵的流量、安装和汽蚀特性等一并考虑;系统启动时,将粉态熔盐放入,固态的熔盐在此被加热变为液态熔盐,停车时系统中的熔盐又全部回流到槽中。熔盐槽内放置多组电加热器或者中压蒸汽,<蒸汽压力为1.0MPa,饱和蒸汽温度为184℃,压力为0.8MPa,饱和蒸汽温度为175℃>,作启动时熔化熔盐所用。(固碱生产厂家,有蒸汽锅炉)
熔盐量根据用户提供的用热设备(换热器)的容积+熔盐炉自身的容积之和,确定熔盐储槽的大小,介质为三元熔盐,设计压力0.6MPa,设计温度450℃,熔盐槽材质为:Q345R,GB713。熔盐槽上设有加盐口,熔盐泵接口,熔盐回流口,放空口及中压蒸汽接管等,槽体上装有双金属温度计,热电偶温度计,现场目测熔盐槽内熔盐的温度及控制面板上数显温度。熔盐槽安装于地坑中,具体见熔盐槽图纸及系统图。注:熔盐储槽由固碱生产厂家自备。
⑤高温熔盐泵介绍:
熔盐泵是整个供热系统循环的动力设备,最好是一用一备。熔盐泵的流量,扬程由熔盐加热炉厂家提供的熔盐加热炉技术参数决定,用户向熔盐泵厂家自购。
六、熔盐加热炉控制系统介绍:
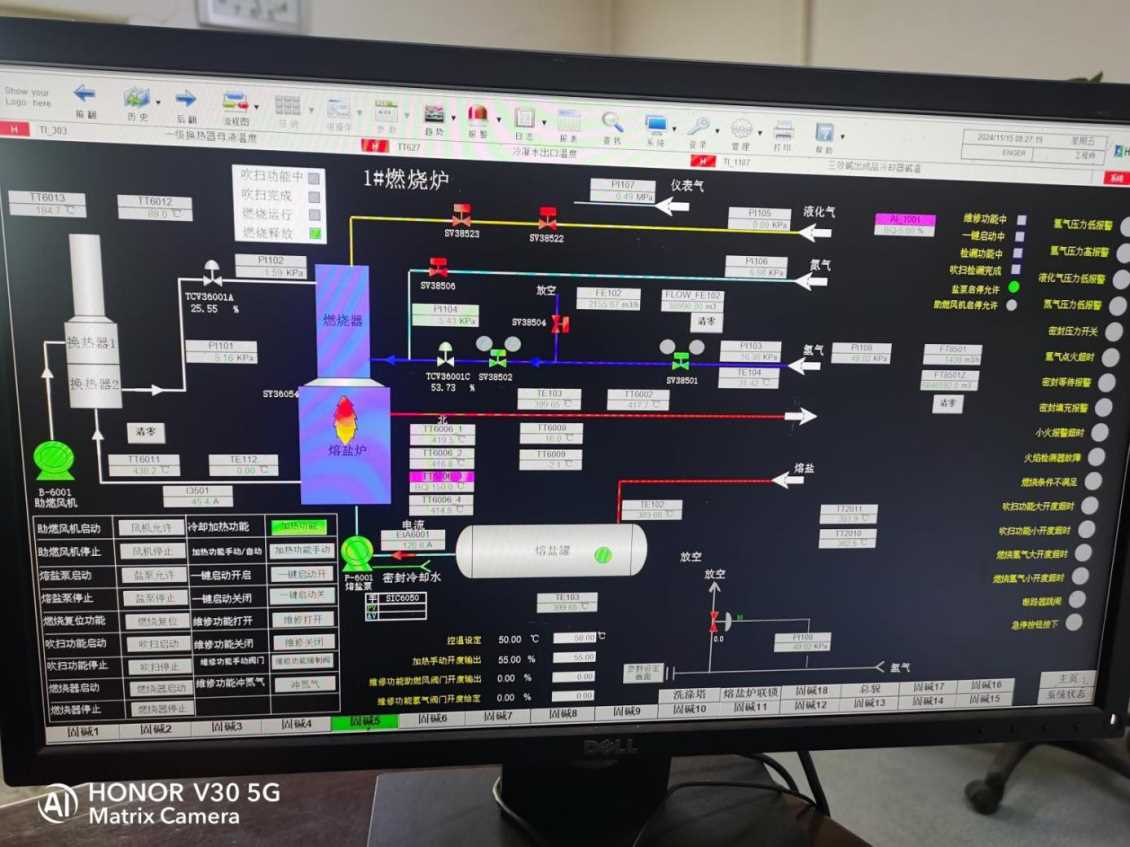
熔盐炉控制系统分为动力控制+空管预热控制和仪表温度调节控制及PLC触摸屏监控,信息远传三部分组成。
1.动力控制:主要控制熔盐泵、助燃空气风机、燃烧器等设备的起动与停止,同时熔盐泵与燃烧器之间进行联锁控制以保证加热炉进行安全运行。
熔盐泵起动的条件是:熔盐槽内熔盐的温度>180℃,熔盐加热炉内外盘管温度>230℃,
燃烧器起动的条件是:熔盐泵熔盐介质循环,至熔盐炉,至用热设备,至熔盐槽循环量正常,燃烧器才能投入正常运行。
2. 空管预热控制:燃烧器采用进口低氮燃烧器,该燃烧器具有大小可调的燃烧量,在空管预热时,只采用最小量的燃烧,同时对熔盐炉的上下及内外盘管都设点进行连锁,一旦有一个点的温度超过上限设定时,即停燃烧器,当回到下限设定值以下时,才能启动燃烧器,只有当全部的点温度都在上限设定值以下时,燃烧器小量才能工作。
3.仪表控制:采用出口盐温控制燃烧器,进行油温调节、采用温度信号控制燃烧器火力大小,使其达到自动控制功能。
4. PLC触摸屏监控:就是利用现代先进的计算机技术、自动控制技术、网络及通信技术,显示锅炉的安全运行工况,实现导热油锅炉全方位监控及数据远传。
5.通过电气与仪表实时数据的监控,对熔盐炉主机燃烧检测,安全控制技术方案说明如下:
5.1. 能自动检测熔盐炉进出口熔盐的温度、该值符合工作要求,则继续确认燃气是否有存在泄漏或压力异常情况,如果一切正常则打开燃烧器风门至最大开度,进行前吹扫以清除可能残留在炉膛内的燃气,吹扫完毕,关小风门至点火负荷位置,然后发出点火信号,数秒后若火焰监测器检测至火焰则说明点火成功,燃烧程控器慢慢打开主燃料电磁阀,燃烧器进行大火焰燃烧直至出口熔盐温度接近设定值时进行温度PID自动调节,调节燃料流量,燃烧空气量,保证出口熔盐温度控制,满足工艺要求的范围之内。
5.2. 本操作柜能对系统的所有参数进行自动检测、控制, 并执行预报警、报警和自动停炉的保护功能,在运行过程中若熔盐炉出口熔盐温度超温则自动停炉,当出口油温恢复到设定区间之内时燃烧自动重新点火燃烧,若出现熔盐泵停机,燃料压力异常情况时则自动停炉并发出声光报警信号。
5.3.在设计编程过程中充分考虑了加热炉系统的安全保护功能,确保加热炉安全高效运行,设有以下联锁点:
1)熔盐炉熔盐出口温度过高保护:在出熔盐炉温度高出设定值△t时,熔盐炉报警并停燃烧器,只有在温度回落到设定值以下△t’时,燃烧器才重新开始启动。
2)炉体排烟温度过高保护:炉体排烟温度过高时,停炉并报警。
3)停火保护:在炉子启动前自动检测炉内有无火焰信号,点着火之后,长期监视炉内火焰,一旦熄火,自动关闭电磁阀,报警并送出停火信号。
4)助燃空气压力过低保护,燃烧器附有风压开关进行联锁,一旦风压过低即停燃烧器。
5)燃气压力过低或过高保护,燃烧器附有燃气高压和低压开关,一旦气压过高或过低,则停燃烧器。
6)燃烧器自动检漏,一旦泄漏,自动保护并送出泄漏信号。
7) 连锁控制:在熔盐炉运行过程中,必须保证整个系统的每个设备都是正常工作。一旦出现那个设备的参数出现不正常的变动,即进行停炉,并报警,以确保整个系统的安全运行。
6.在自动控制系统的管理下,通过各系统的互相协调,实现以下功能:
l 为用热设备提供满足负荷要求的稳定高温热源;
l 保持整个热系统稳定运行,实现不间断连续运行;
l 实现熔盐炉热负荷自动调节;
l 实现熔盐炉在非正常工况下的安全联锁反馈保护;
l 具有各种非正常情况下的预警、报警、故障锁定等功能;
l 实现熔盐炉开炉、停炉时风机自动吹扫功能;
l 可实现自动无人运行。
采购熔盐炉请关注(上能公司网站: www.czsngl.com
Please pay attention to purchasing molten salt furnaces (website of Shangneng Company: www.czsngl. com)
欢迎国内外客户前来我工厂考察指导,采购,合作共赢,共同发展!
联系人:芮亚平手机号与微信号同号:13815029577
Contact person: Rui Yaping. Phone number and WeChat ID are the same: 13815029577